

ニットウェアのデザインをコンセプトから拡張可能な生産実行に移行するには、織物アパレルとは根本的に異なる一連の技術的制約を乗り越える必要があります。ブランドは、初期の設計意図、ソフトウェアの変換、セーター製造の機械的現実の間の乖離により、マージンの浸食、スケジュールの遅延、高い不良率に直面することがよくあります。織られた衣服は、形状に切断された平らな生地に依存しています。ニットウェアは単一の円錐形の糸から作られています。つまり、生地と衣類を同時に作成します。この二重プロセスには、正確な数学的計算、厳密な張力制御、および繊維の挙動の深い理解が必要です。製造を成功させるには、 オーダーメイドのメンズ セーターの 技術仕様に対する厳密なアプローチが必要です。糸の選択、機械のゲージ、施工方法を早い段階で決定する必要があります。また、製造パートナーの効率性とコンプライアンスを審査する際には、厳格な評価基準も必要です。
建設方法がマージンを定義: カットアンドソーとフルファッションニッティングの選択は、材料の無駄、生産速度、最終的な単価に直接影響します。
糸とゲージが実現可能性を決定する: すべての糸がすべてのゲージで編めるわけではありません。生産のボトルネックを防ぐには、ファイバーの特性を機械の能力と調整することが重要です。
SKU の合理化は避けられない: 糸の最小量とプログラミングの複雑さの現実により、ブランドは当初のデザインよりも少ないスタイルを生産することがよくあります。
サプライヤーの能力は大きく異なります: 効果的な紳士用セーターの OEM パートナーは、検証可能な品質管理プロセスとインライン効率を実証して、欠陥を最小限に抑え、収縮、毛玉、仕上げの不均一を管理する必要があります。
Tech Pack の精度には交渉の余地はありません。包括的な技術文書と CAD ソフトウェアの統合により、サンプリング ラウンドが削減され、工場現場による誤解が防止されます。
生産の成功を定義するには、最初のスケッチに似た衣服を受け取るだけでは十分ではありません。工場現場での真の成功は、目標マージンの厳守、納期厳守、あらゆるサイズにわたる寸法安定性、および非常に低い不良率によって評価されます。最初の洗濯後に衣服の形が崩れたり、不適切な張力により縫い目がねじれたり、工場が基本的な技術パックを解釈するために無限のサンプリングラウンドを必要とした場合、生産は失敗します。これらの成功基準を早期に確立すると、工場パートナーとの説明責任の枠組みを構築できます。開発段階で行われるあらゆる技術的な決定は、最終結果に直接影響します。設計段階で編み機の機械的限界を無視すると、高い不良率と期限の超過という代償を払うことになります。
ニットと織物の構造の違いにより、まったく異なる製造アプローチが決まります。織物は、交差する縦糸と横糸を使用して織機で作成され、安定した予測可能な素材が得られます。織物のパターン グレーディングには、平面上の 2 次元形状のスケーリングが含まれます。ニットウェアは、水平方向のコースと垂直方向のウェールに編成された、連続的に絡み合った糸のループで構成されています。このループ状の構造は自然な弾力性を提供しますが、製造中に大幅な揮発性が生じます。機械ベッド上で 1 つのループが破損すると、カラム全体が解け、ラダーリングとして知られる欠陥が生じる可能性があります。
さらに、 カスタムメンズニットウェアのパターングレーディング は数学的に明確です。型紙をただ拡大するだけではダメです。特定の張力で特定の寸法を達成するために必要なステッチと列の正確な数を計算する必要があります。工場の湿度、糸の染色ロット、または機械のキャリッジ速度の変化によって張力が変化し、最終的な衣類の寸法が完全に狂ってしまう可能性があります。工場に空調管理がない場合、午前中のミディアムサイズのニットの測定値と午後のミディアムサイズのニットの測定値が異なる可能性があります。
アパレル開発でよくある落とし穴は、デザイナーが機械の制限を考慮せずにコレクションを構築するときに発生します。デザイナーは、複雑なインターシャの配色を特徴とする厚手のケーブル編みセーターをスケッチするかもしれませんが、標準的な横編み機でこれら 2 つの技術を組み合わせるのは機械的に不可能であるか、法外に時間がかかることがわかります。キャリッジは高速で移動する必要があり、ヤーン フィーダーは常に詰まりを起こしていました。この断絶により、設計から製造までの大きなギャップが生じます。
その結果、ブランドはコレクションを頻繁に編集し、当初のコンセプトよりも少ないデザインを作成する必要があります。 SKU の合理化として知られるこのプロセスは、創造的な野心と技術的な実現可能性および工場での最小限の要件を調整します。過度のプログラミング時間やカスタム糸染色を必要とする過度に複雑なスタイルを排除することで、原材料の注文を統合できます。これにより、紡績工場の最低要件を満たすことが容易になり、機械時間コストの高騰から利益率を保護できます。
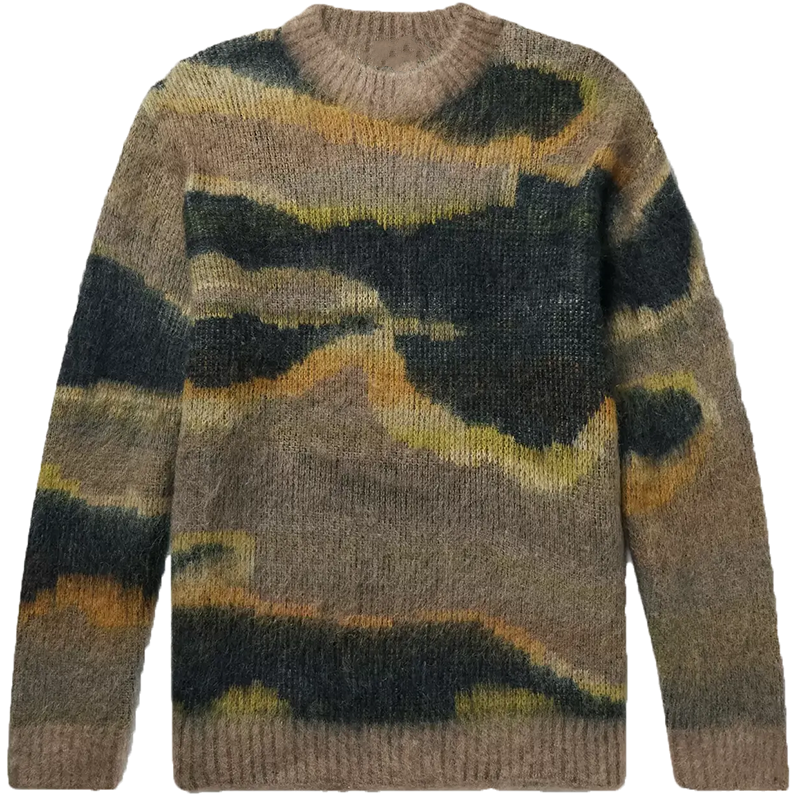
セーターの基礎となるのは糸です。繊維を評価するには、耐久性、手触り、調達の可用性と編み機の物理的現実のバランスをとる必要があります。メリノウールは、その温度調節と自然な弾力性により、高級衣類の定番であり続けています。機械のフィーダーをスムーズに通過し、ブロッキングプロセス中にその形状を良好に保持します。コットンは季節の変わり目に通気性を提供しますが、ウールのような形状記憶性はありません。重いので適度なテンションで編まないと伸びやすくなります。カシミアブレンドは高級感をもたらしますが、過度のフェルト化を防ぐために工業用洗浄プロセス中に穏やかな取り扱いが必要です。
特殊繊維には、独特の製造上の課題が伴います。たとえば、 モヘアの男性用セーターを開発するには 、繊維の自然なハロー効果を管理する必要があります。ゆるくてふわふわした繊維は編み機の針床に引っかかりやすく、詰まりや糸切れの原因になります。工場では、機械を低速で稼働させ、静電気の蓄積を管理し、張力を注意深く監視する必要があります。モヘアには抜け毛もつきもので、衣服の柔らかな質感を損なうことなく繊維を所定の位置に固定するには特殊な仕上げ処理が必要です。
ファイバーの種類 | 機械の動作 | 張力の要件 | プロダクションでよくある落とし穴 |
|---|---|---|---|
メリノウール | スムーズな給餌、高い弾力性。 | 標準テンションで寛容性が高い。 | 洗濯水が熱すぎると縮みます。 |
綿100% | 重く、自然な記憶力に欠けています。 | たるみを防ぐためにしっかりとした張力が必要です。 | 衣服の自重による歪み。 |
モヘアブレンド | 摩擦が高く、静電気が発生しやすい。 | 張力が緩い、キャリッジ速度が遅い。 | 針床の詰まり、過剰な脱落。 |
カシミヤ | 繊細で折れやすい。 | 正確なテンション、スムーズな糸ガイド。 | 仕上げ洗浄時にフェルトが過剰になる。 |
マシンゲージとは、編み機ベッド上の 1 インチあたりの針の数を指します。最終的な生地の厚さと重量が決まります。ゲージは糸番手と完全に一致している必要があります。太い糸を細いゲージの針床に強制的に通すことはできません。針が折れてしまいます。逆に、分厚い機械で細い糸を通すと、漁網に似たゆるくて不安定な生地ができてしまいます。
細いゲージ (12gg - 14gg): これらの機械には狭い間隔で配置された針があり、細い高品質の糸 (例: 2/30Nm または 2/48Nm) が必要です。出来上がった生地は薄くて軽く、重ね着に最適です。ファインゲージ編みには大幅に時間がかかり、機械時間と生産コストが増加します。
標準ゲージ (7gg - 9gg): 中厚手のセーターの業界標準。このゲージは、生産速度と生地密度の間の確実なバランスを提供し、2/15Nm などの標準糸番手に対応します。
チャンキーゲージ (3gg - 5gg): これらの機械は太い糸を使用して、重くて質感のある冬用セーターを作成します。編みプロセスは速くなりますが、分厚いニットには正確な張力管理が必要です。張力が緩すぎると、重い衣類が自重で伸び、時間の経過とともに歪みます。
ケーブル、ジャカード、インターシャなどの複雑なステッチ構造は、機械のプログラミング時間と全体的な生産効率に劇的な影響を与えます。ケーブルでは、前針床と後針床の間でステッチを物理的に移動する必要があるため、ミシンのキャリッジの速度が低下します。ジャカード編みは複数の色を使用しているため、生地の裏側に浮き(糸のほつれ)が生じます。これらのフロートは、引っ掛かりを防ぐために管理するか「結び付ける」必要があります。インターシャはフロートなしで大きなカラーブロックを生成しますが、特殊なヤーンフィーダーと非常に複雑なプログラミングが必要です。
現代のニットウェア製造は、デザイナーのビジュアルコンセプトと技術者の機械可読コードとの間のギャップを埋めるために、高度な CAD ソフトウェアに大きく依存しています。 Shima Seiki APEX や Stoll M1 Plus などの業界標準プラットフォームを使用すると、技術者は 1 つの物理的な見本を編む前に、生地の構造をデジタルでシミュレーションできます。工場のプログラマーは、複雑なジャカード ファイルのマッピングに 8 時間を費やし、すべての針に特定のコマンドを割り当てます。これらのプログラムは、仮想環境でステッチ数を計算し、キャリッジの動きを最適化し、潜在的な糸切れを特定します。
セーターを構築するために選択された方法は、材料の無駄、生産速度、最終的な美しさに直接影響します。これらのカテゴリを理解することは、収益を管理し、品質に対する期待を設定するために不可欠です。
施工方法 | プロセスの概要 | 主な利点 | 主な欠点 |
|---|---|---|---|
カットソー | 連続ヤードを編み、パターン部分を裁断し、縫い目をかがり縫いします。 | 高い生産率、低コスト、標準的なシルエットに合わせた拡張性。 | 材料の無駄が多く(歩留まりの損失)、縫い目がかさばり、仕上がりの高級感が低下します。 |
完全にファッション化された | 端が完成した正確なパネル形状を編み、リンキングマシンで結合します。 | 最小限の無駄、プレミアムなフラットシーム、高品質の美しさ。 | 生産に時間がかかり、熟練したプログラマーとリンカーが必要になり、単価が高くなります。 |
ホールガーメント(3D) | 筒状の衣類全体を直接機械で一体に編みます。 | 無駄のない、シームレスな快適さ、究極のストレッチ性とドレープ性。 | 高度な機械、最長のプログラミング時間、最高の初期コストが必要です。 |
カット&ソーの工程では、工場はセーター生地の長いロールを編みます。次に、作業員は生地を平らに置き、標準的なパターンのテンプレートを使用して前部、後部、袖のパネルを切り出し、オーバーロックミシンを使用して縫い合わせます。この方法は織物アパレルの製造を模倣しています。主な利点は速度です。工場では大量生産を迅速に行うことができるため、基本的なシルエットを拡張するのに最適な選択肢となります。必要な特殊な編み機が少なくなり、一般に単価が低くなります。しかし、ニット生地を切断すると、大量の材料廃棄物が発生します。さらに、オーバーロック縫い目はリンク縫い目よりもかさばり、柔軟性が低下するため、衣服の高級感が損なわれます。
完全に編み上げられたニットは、高品質のセーターの特徴です。生地をカットする代わりに、編み機はステッチを増減するようにプログラムされており、仕上げられシールされたエッジを備えた正確なパネル形状 (フロント、バック、袖) を作成します。これらのパネルは、専用のリンキングマシンを使用して、一針一針丁寧に接合されます。オペレーターは、すべてのエッジ ループをリンク ダイヤルの鋭い金属の先端に手動で配置する必要があります。このプロセスにより無駄が最小限に抑えられ、平らで柔軟な縫い目が得られ、衣服の快適さと耐久性が向上します。
ホールガーメント (または 3D) 編みは、セーター全体をシームレスなチューブとして編み上げることでこれをさらに一歩進め、組み立てプロセスを完全に排除します。フルファッションおよびホールガーメントの方法では、優れた仕上がりと廃棄物ゼロが得られますが、生産時間の遅延、高度な機械、高度な熟練技術者が必要となり、初期単価が上昇します。
編み機から直接出来たセーターはごわごわしていて、歪んでいて着られません。仕上げプロセスは、衣類の最終的な手触り、ドレープ、寸法安定性を決定します。まず、セーターは工業用洗浄を受けます。工場では、水温、酵素、シリコン柔軟剤の特定のレシピを適用して、繊維をリラックスさせ、紡績油を除去し、望ましい柔らかさを実現します。洗濯後、衣類を脱水し、乾燥機で乾燥させます。
次にブロックとプレッシングです。作業員は湿ったセーターをスチームテーブル上のカスタムサイズの木製または金属製のフレームに広げて、最終的な寸法を設定します。熱と湿気によりループが所定の位置に固定され、消費者が使用している間も衣服の形状が維持されます。最後に、セーターは検査され、ラベルが付けられ、折りたたまれます。これらの仕上げ工程を省略したり急いで行うと、サイズの不一致が生じ、粗くて魅力のない質感が保証されます。
信頼できる 紳士用 セーターの OEM パートナーを確保するには、厳格な監査フレームワークが必要です。潜在的な工場が、製品の完全性を犠牲にすることなく、競争力のある価格で高品質の実行を提供できることを検証する必要があります。
工場の設備リストは、その能力を示す最初の指標です。 Shima Seiki や Stoll などの信頼できるブランドの最新のコンピューター化された横編機を運用しているかどうかを評価します。利用可能な機械ゲージの詳細な内訳をリクエストしてください。 7gg のマシンしか所有していない工場では、繊細な 14gg メリノ ベースレイヤーを製造することはできません。さらに、社内のプログラミング能力を検証します。一流の 紳士用セーターメーカーは、 技術パックをマシンコードに迅速に変換できる専任のソフトウェア技術者を雇用しており、リードタイムを短縮し、サンプリングエラーを最小限に抑えています。
ニットウェアの効果的な品質管理は、最終梱包段階だけでなく、生産ラインでも行う必要があります。標準的な欠陥最小化プロトコルには、技術者が湿度の変化を考慮して生地の重量とステッチ密度を 1 日に複数回測定するインライン張力チェックが含まれます。パネルを組み立てる前に、ステッチ落ちや糸の微妙な欠陥を特定するには、ライトボックス検査が必須です。一流の工場は、これらの欠陥を早期に発見し、欠陥のあるパネルでの無駄な労働を防ぐことで生産性を向上させます。
リンク部分には特に注意してください。編み物は自動化されていますが、リンキングは高度な手作業が必要なプロセスであり、非常に高いスキルが必要です。作業者は、小さなステッチをそれぞれリンク ダイヤルのポイントに位置合わせする必要があります。リンキングを急ぎすぎたり、ずさんに行うと、縫い目がしわになったり、パターンがずれたり、脇の下に穴が開いたりします。徹底的な工場監査では、照明、人間工学、およびリンク部門内のトレーニング プロトコルを評価する必要があります。
現代の消費者は透明性を求めています。ブランドは工場の労働コンプライアンスと倫理的な調達基準を検証する必要があります。公正な賃金、安全な労働条件、強制労働の厳格な禁止を保証する、WRAP (Worldwide Responsible Accredited Production) や BSCI (Business Social Compliance Initiative) などの認められた工場監査を探してください。さらに、原材料のトレーサビリティを評価します。ブランドが持続可能なウールの使用を主張する場合、工場は農場から完成した衣類までの繊維を追跡し、RWS(責任あるウール基準)などの基準の順守を証明する文書を提供する必要があります。
品質と商業的実行可能性のバランスをとるには、量とコストの関係を理解することが不可欠です。工場の MOQ が恣意的であることはほとんどありません。通常、それらは糸の最小値によって決まります。紡績工場では、染色および紡績装置を効率的に稼働させるために、最小限の重量の繊維が必要です。 Pantone のカスタム カラーをリクエストする場合は、染料ロット全体 (通常は 1 色あたり 100 kg ~ 300 kg) を購入する必要があるため、工場はその特定のスタイルに対して高い MOQ を設定する必要があります。
ボリュームのスケーリングは、単価に直接影響します。カスタムセーターの生産で最も費用がかかる部分は、機械の初期セットアップとプログラミングです。工場が複雑なジャカード パターンのプログラミングに 3 日を費やした場合、その人件費は生産工程全体で償却する必要があります。 50 枚生産すると、セーター 1 枚あたりのセットアップコストが高くなります。 5,000 ユニットのスプレッドを生産することでコストが低くなり、効率が向上し、単価が大幅に下がります。
反復サンプリングにより利益率が急速に低下し、市場投入までの時間が遅れます。各プロトタイプには、マシンのダウンタイム、プログラミングの調整、宅配料金が必要です。サンプリングラウンドを削減する最も効果的な方法は、完璧に正確なニットウェア特有の技術パックを提供することです。標準的な織物技術パックでは不十分です。包括的な技術パックには、工場での誤解を防ぐために特定のデータ ポイントが含まれている必要があります。
繊維含有量、糸番手 (例: 2/28Nm)、撚りレベルなどの正確な糸の仕様。
ターゲットのマシンゲージと必要な張力見本 (例: 12gg、きつめの張力)。
すべての 1x1 リブ トリムのポイントツーポイント リンクを指定する詳細なリンク手順。
複雑なパターンのデジタル CAD ファイルまたはステッチ チャート。色の配置を明確にマッピングします。
ニット構造の自然な伸びと回復を考慮した段階的な測定チャート。
生産スケジュールを保護するには、サプライ チェーンのクリティカル パスをマッピングする必要があります。最も一般的なボトルネックは糸の調達です。糸をカスタムで染める場合は、編み始めるまでに 4 ~ 8 週間かかる場合があります。このリスクを軽減するために、経験豊富なブランドは 数か月前にもう一つの効果的な戦略は、ストックヤーンを利用することです。多くの紡績工場は、標準色の先染め糸を大量に在庫しています。これらの利用可能な在庫本を中心にコレクションをデザインすることで、染色段階を完全にバイパスし、リードタイムを半分に短縮し、MOQ を大幅に削減します。 紳士用セーターのサプライヤーに生産能力を予約します。
ニットウェアは本質的に揮発しやすいものです。洗浄またはプレス後の寸法変化は、実装上の大きなリスクとなります。工場の仕上げ洗濯中にセーターの長さが 2 インチ縮むと、サイズ全体が台無しになります。軽減するには、生産前の洗浄テストを義務付ける必要があります。工場は張力見本を編み、バルクレシピに従って洗浄し、収縮率を測定する必要があります。このデータはプログラミング ソフトウェアにフィードバックされ、パネルをわずかに大きめに編成して、正確な目標寸法まで縮小することができます。
特に柔らかい繊維や合成繊維の場合、毛玉も大きな懸念事項となります。これを軽減するには、糸の撚りレベルを高くして繊維をよりしっかりと結合するか、工場に最終洗浄時にピリング防止化学処理を適用するよう要求します。測定および厳格な仕上げプロトコルに対して許容可能な許容範囲を確立することで、最終納品が承認されたプロトタイプと一致することが保証されます。
完璧な本番稼働を実行し、マージンを保護するには、次の手順を実行します。
現在の技術パックを監査して、糸数がターゲットのマシンゲージと数学的に一致していることを確認します。
バルク編みを承認する前に、物理的な張力見本と生産前の洗濯テストデータを工場にリクエストしてください。
在庫糸の色を利用して原材料の注文を統合し、紡績工場の最小限の時間を回避し、リードタイムを短縮します。
工場のリンク部門の現場検査または仮想検査をスケジュールして、手動シーム組み立て基準を確認します。
A: OEM (相手先商標製品製造業者) は、ブランドの正確な技術パック、カスタム デザイン、仕様に完全に基づいて衣類を製造します。ブランドはクリエイティブなコントロールを保持します。 ODM (オリジナル デザイン メーカー) は、ブランドが選択、わずかに変更して独自のラベルを付けることができる、事前にデザインされたセーター テンプレートとコレクションを提供し、少ない開発労力でより迅速な市場投入ルートを提供します。
A: マシンゲージにより、1 インチあたりの針の数が決まります。ゲージが細かくなると (12gg や 14gg など)、より多くの針、より細く高品質の糸が必要になり、1 着あたりの編み時間も大幅に長くなります。この機械時間の増加と高級糸への依存により、一般にファインゲージのセーターの製造コストが標準ニットや分厚いニットよりも高価になります。
A: 工場は、Shima Seiki APEX や Stoll M1 Plus などの高度な業界標準 CAD システムを利用して、設計を機械可読コードに変換し、ファブリック構造をシミュレーションしています。独立したデザイナーは、工場のプログラマーに渡す前に、DesignaKnit などのアクセス可能なプロトタイピング ソフトウェアを使用して初期パターンとステッチ レイアウトを作成することがよくあります。
A: 標準MOQは通常、スタイルおよびカラーごとに100個から500個以上の範囲です。この数値は糸に大きく依存します。ブランドが容易に入手可能な在庫糸を使用している場合、工場は多くの場合、より低い MOQ に対応できます。ブランドがカスタム染色の糸を必要とする場合、紡績工場の最小染料バット要件により、より高い MOQ が強制されます。
A: カットソーを使用すると、工場で長いロールの生地を連続的に編み、パターン部分を迅速に切断し、高速オーバーロック機械を使用して組み立てることができるため、生産ラインの効率が最大化されます。完全に成形された生産には、個々の形状のパネルを編み込むための正確で時間のかかる機械プログラミングが必要であり、その後、縫い目を接合するために細心の注意を払って労働集約的な手動リンクが必要です。
A: 技術パックで厳密な測定許容レベルを確立し、初期のプロトタイプに対して必須の洗濯テストを実施して収縮を計算することで、サイズの問題を防ぎます。さらに、工場が編み床の湿度を積極的に管理し、糸の張力を毎日監視し、細心の注意を払った最終ブロッキングプロセス中にカスタムサイズのスチームフレームを使用していることを確認します。


